En los últimos años, Impala Terminals Perú ha desarrollado con éxito el proyecto «Implementación de sistema de transporte neumático de muestras en almacén de concentrados», cuyas características fueron presentadas por Jorge Alex Escobar Cáceres, gerente SSOMA, durante la Jornada de Seguridad del ISEM. La compañía opera un almacén especializado de concentrados de minerales de 180,000 metros cuadrados en el Callao, donde diariamente ingresan cientos de camiones con mineral que requiere ser muestreado de manera obligatoria para determinar su valor comercial y calidad.
En el procedimiento histórico de la planta, las muestras de concentrado se obtenían de forma manual y se embolsaban en recipientes con un peso bruto de 25 kilogramos, pudiendo alcanzar los 30 kg en ciertas condiciones de humedad. Para trasladar estas muestras desde los diferentes puntos del patio de operaciones hacia la zona de muestreo o sampling, dos trabajadores por turno debían abordar carritos utilitarios eléctricos conocidos como club cars y recorrer distancias de entre 750 y 800 metros atravesando las vías de tránsito del almacén. Esta metodología tradicional exponía diariamente al personal a tres bloques críticos de riesgo operacional.
En primer lugar, los riesgos de seguridad vial e interacción hombre-máquina eran extremadamente elevados, ya que los pequeños carritos eléctricos debían interactuar en pasajes estrechos con maquinaria pesada de gran tonelaje, tales como cargadores frontales de línea amarilla, camiones volcadores encapsulados de 100 toneladas y camiones plataforma. En segundo lugar, surgía un severo impacto ergonómico debido a que dos operarios por turno debían levantar manualmente las bolsas pesadas para cargarlas y descargarlas de la tolva del vehículo, acumulando un peso bruto manipulado de 240 kilogramos por trabajador al día y provocando múltiples diagnósticos médicos de lumbalgias, dorsalgias y cervicalgias. En tercer lugar, los trabajadores se encontraban permanentemente expuestos a elevados niveles de ruido ocupacional y material particulado de mineral suspendido en la atmósfera del almacén.
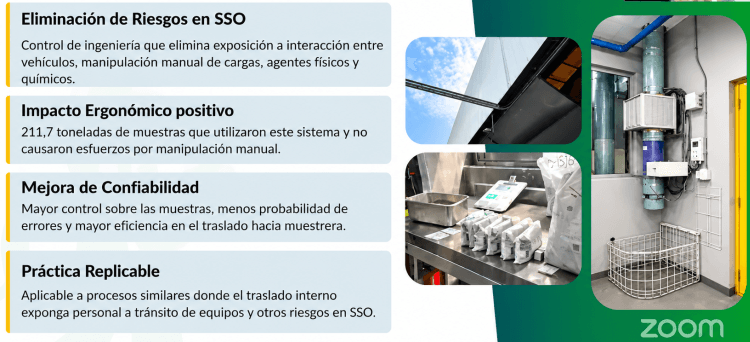
Para resolver de raíz esta problemática sin interrumpir la dinámica operativa del almacén, el equipo multidisciplinario de la compañía diseñó una solución innovadora basada en la jerarquía de controles de ingeniería: la eliminación directa del tránsito manual en patio mediante el traslado de muestras en cápsulas herméticas impulsadas por aire comprimido a través de tuberías aéreas a 30 metros de altura.
El proyecto inició con la incorporación de equipos robóticos en las estaciones de muestreo primaria, los cuales automatizaron la reducción del volumen de concentrado para entregar una muestra representativa de solo 1.7 kilogramos a partir de la bolsa original de 25 kg. Posteriormente, esta muestra reducida se introduce dentro de una probeta o cápsula plástica hermética que es inyectada con aire comprimido para desplazarse a una velocidad constante de 5 metros por segundo a través de una red aérea de tuberías de PVC colgadas de las megacolumnas del techo del almacén, cubriendo un circuito cerrado de 1.5 kilómetros (750 metros de ida y 750 metros de retorno) hasta llegar a la mesa de recepción del laboratorio.
Los resultados operativos, sanitarios y económicos derivados de esta implementación resultaron transformadores para la gestión de la unidad. El sistema neumático aéreo redujo el tiempo de traslado de 30 a 2.5 minutos, eliminó el 100% de la exposición humana en el patio de operaciones y evitó la manipulación de más de 210 toneladas de mineral.
Gracias a este despliegue tecnológico, la empresa retiró permanentemente a seis trabajadores (dos operarios por cada uno de los tres turnos diarios) de la línea de fuego de los equipos móviles de superficie, reduciendo a cero los accidentes de tránsito en patio y erradicando en un 100% las atenciones médicas por trastornos osteomusculares ergonómicos.
En dos años y medio de gestión se evitó la manipulación física de más de 210 toneladas acumuladas de concentrado y se garantizó la trazabilidad e inviolabilidad absoluta de las muestras comerciales. Desde la perspectiva financiera, el proyecto demandó una inversión inicial de 450,000 dólares y generó un ahorro anual directo de 94,500 dólares por concepto de eliminación de flota utilitaria, ahorro de combustible y energía, menor mantenimiento de equipos y erradicación de días perdidos por descansos médicos, logrando el retorno de la inversión en un plazo estimado de cinco años.
El proceso incluyó una rigurosa gestión del cambio para establecer protocolos de mantenimiento seguro en altura a 30 metros y mantener los vehículos eléctricos únicamente como plan de contingencia secundario durante las paradas programadas del sistema neumático.
Continúa informado sobre seguridad minera
Recibe noticias, artículos técnicos y novedades sobre seguridad y salud en el sector minero directamente en tu correo.
Suscribirme al boletínTambién puedes seguir nuestras novedades en WhatsApp
Recibe las principales publicaciones de Seguridad Minera directamente en tu celular.
Seguir canal de WhatsApp
Deja una respuesta